
 Язык
 EN
 ES
 RU
 DE
 EL
 IT
 JA
 KO
 PT
 ID
 SR
 UK
 VI
 TH
 TR
 MS
 BE
 AR
Балансировка роторов: двигатели средней мощности, серводвигатели, моментные двигатели и упаковочное оборудование
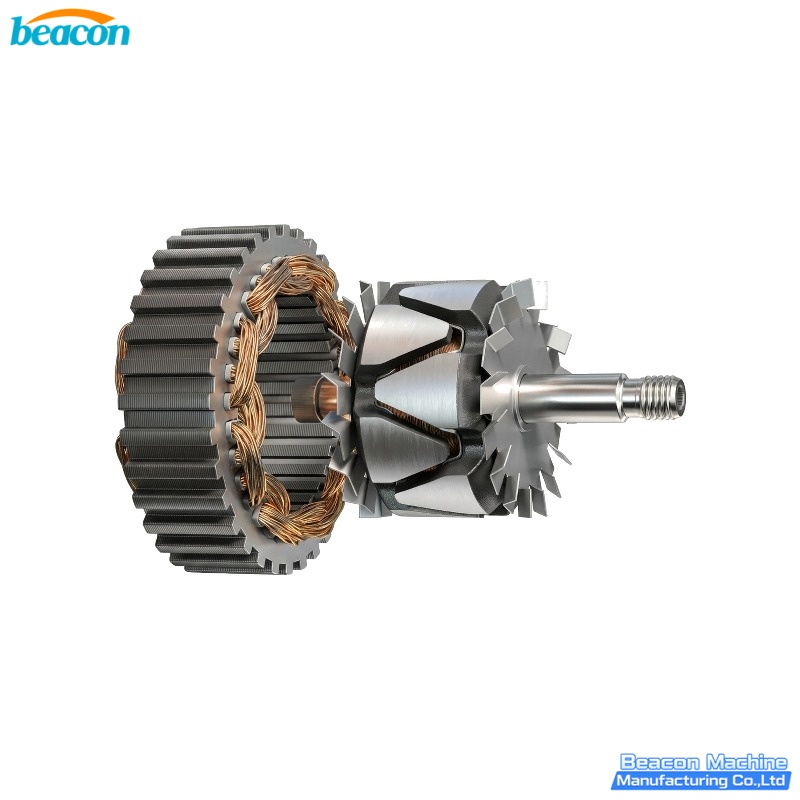
Зайдите в любой цех по перемотке промышленных двигателей в семь утра — и вы услышите звук, хорошо знакомый каждому опытному технику: нарастающий вой ротора, который раскручивают на балансировочном станке. Этот звук подсказывает, проработает ли только что перемотанный двигатель средней мощности, шпиндель станка с ЧПУ и сервоприводом, моментный двигатель с упаковочной линии или ротор тормозного двигателя следующие пять лет — или вернётся через двенадцать месяцев с шумящими подшипниками, нагретым корпусом и сработавшей защитой преобразователя. За этим звуком стоит обманчиво простой вопрос: одинакова ли масса каждой точки ротора и точки, диаметрально ей противоположной? Если ответ «нет», ротор будет вибрировать. Подшипники будут изнашиваться. Изоляция обмотки растрескается. Сервоконтур начнёт колебаться. А упаковочная линия станет выпускать мятую плёнку и негерметично запечатанные пакеты.
Это руководство написано для четырёх вполне конкретных задач, которые подчиняются одной и той же физике, но на стенде выглядят совершенно по-разному:
Роторы асинхронных двигателей средней мощности — типоразмер IEC 132-280, обычно 5-50 kg, применяются в насосах, вентиляторах, конвейерах, редукторах, смесителях, двигателях тельферов и тормозных двигателях.
Роторы серводвигателей — малый диаметр (60-180 mm), очень низкая инерция, очень высокая частота вращения (3 000-10 000 rpm), точность на уровне энкодера.
Роторы моментных двигателей — плоская дисковая или стаканная форма, большой диаметр, низкая частота вращения, применяются в намоточных катушках, натяжных стойках, экструдерах и роликах подачи этикетки.
Роторы упаковочных машин — сочетание двигателя, тормоза, муфты, вентилятора и шкива, в большинстве случаев геометрия диска с одной плоскостью коррекции.
Все четыре типа задач сталкиваются с одним и тем же кругом проблем, если ротор оставить в состоянии «как после механообработки». Цель этого руководства — объяснить, когда балансировка обязательна, что дисбаланс делает на самом деле, как распознавать симптомы и какой балансировочный станок линейки BEACON подходит для каждого применения.
1. Что на самом деле означает «дисбаланс» вращающейся детали
Дисбаланс — это состояние, при котором центр масс ротора не лежит на оси вращения. У идеального ротора каждый грамм массы распределён симметрично относительно вала. У реального ротора масса никогда не бывает идеально симметричной: есть медные обмотки, шпоночные пазы, вентиляционные отверстия, балансировочные кольца, ступени вала, стержни ротора, карманы под магниты и эксцентриситеты шихтованного сердечника. Даже пустой вал, обработанный на прецизионном токарном станке, несёт геометрическое биение в несколько десятков µm, которое после установки стержней ротора и короткозамыкающих колец превращается в дисбаланс порядка нескольких g·mm.
В цеху необходимо различать три вида дисбаланса:
Статический дисбаланс — тяжёлая точка находится на одном конце ротора, лёгкая — на противоположной стороне. Ротор ведёт себя как односторонний маятник. На двух призмах он «устанавливается» тяжёлой точкой вниз. Для устранения достаточно одноплоскостной балансировки.
Моментный дисбаланс — две тяжёлые точки, по одной на каждом конце, с одной и той же стороны. На призмах ротор не «устанавливается», но покачивается с конца на конец. Требуется двухплоскостная балансировка, поскольку тяжёлые точки разнесены по оси на 180°.
Динамический дисбаланс — общий случай: тяжёлые точки могут находиться в любом осевом и любом угловом положении, и на шихтованном роторе их может быть несколько. Требуется двухплоскостная балансировка.
Реальность цеха: большинство роторов двигателей средней мощности и упаковочных машин, приходящих с обмоточного участка, имеют динамический дисбаланс, даже если сборщик видит только статическое покачивание.
2. Почему эти четыре семейства роторов необходимо балансировать до отгрузки
Ротор двигателя средней мощности с остаточным дисбалансом 50-100 g·mm на холостом ходу будет выглядеть нормально работающим. В тот день, когда на него установят муфту и соединят с редуктором, дисбаланс размножится по всей кинематической цепи. Симптомы появляются в течение нескольких недель:
Выкрашивание внутреннего кольца подшипника (преждевременный отказ через 6-14 месяцев)
Аварийное отключение по вибрации в преобразователе, особенно у современных VFD, которые отслеживают пульсации тока
Ослабление пазовых клиньев статора, поскольку вибрация передаётся через поле воздушного зазора
Акустический шум на 8-15 dB выше эталона ровной работы
Задевание ротора о статор в пусковых переходных процессах, которое за один случай разрушает изоляцию обмотки
Роторы серводвигателей устроены иначе. Они вращаются быстрее, имеют меньшую инерцию, а энкодер передаёт данные в замкнутый контур управления. Неуравновешенный ротор серводвигателя будет:
Ограничивать достижимую полосу пропускания контура скорости
Создавать тон 1× на частоте вращения, который загрязняет спектр FFT и сбивает программное обеспечение вибромониторинга
Уводить центр шпинделя при резании, что напрямую переходит в погрешность качества поверхности
Делать невозможным прохождение приёмки поверхности класса A
Роторы моментных двигателей физически большие и физически короткие. Их полярный момент очень велик. Неуравновешенный моментный ротор будет:
Создавать постоянные пульсации момента на нагрузке — худший симптом, который проявляется полосами на намотанной плёнке, неравномерным натяжением ткани и непостоянным моментом на приёмной катушке
Заставлять корпуса подшипников «уползать» в сторону на лапах крепления
Создавать предварительную нагрузку на зубья соосного планетарного редуктора, ускоряя выкрашивание
Роторы упаковочных машин обычно имеют дисковую форму и малую длину. На одном валу у них стоят тормозной диск, диск муфты, вентилятор и шкив. Каждый из этих элементов добавляет несимметричную массу, и суммарный дисбаланс накапливается. Неуравновешенные роторы упаковочных машин останавливают линию по следующим причинам:
Смещение конвейерных лент
Негерметично запечатанные пакеты
Износ тормозных накладок в течение месяца
Уход этикетировочных головок из позиции совмещения
3. Признаки, которые всегда указывают на необходимость балансировки ротора
У большинства роторов есть несколько «подсказок», предупреждающих цех о том, что балансировка обязательна:
Шихтованный сердечник ротора со скошенными пазами — скошенные пазы снижают момент залипания, но каждый скошенный паз даёт небольшое осевое смещение центра масс. Чем тяжелее сердечник (свыше 8-10 kg), тем больше суммарное смещение.
Литые алюминиевые стержни ротора с короткозамыкающими кольцами — короткозамыкающие кольца невозможно обработать симметрично: при литье остаётся более тяжёлая сторона там, куда расплав затекал последним.
Ступени и буртики вала — каждый переход от одного диаметра вала к другому представляет собой осевую ступень. Если стержни ротора и вентилятор находятся по разные стороны ступени, ротор несёт встроенный моментный дисбаланс.
Установленный вентилятор или крыльчатка — вентиляторы и крыльчатки принципиально несимметричны. Даже чистая крыльчатка имеет остаточный дисбаланс 5-20 g·mm, что допустимо только в том случае, если у ротора, на который её устанавливают, заложена противоположная предварительная балансировка.
Обмотки, магниты или полюсные наконечники, установленные со смещением от центра — главный вклад в моментных и серводвигателях. Любой карман под магнит, заполненный со смещением на 0.1 mm, переносит 50 g·mm эффективного дисбаланса у ротора диаметром 100 mm.
Тормозной диск, диск муфты, шкив, энкодер, тахометр — каждый из них представляет собой отдельную несимметричную массу, добавленную на вал. Ротор тормозного двигателя с тормозным диском, вентилятором, шкивом и полушпонкой — классический случай для двухплоскостной балансировки.
Роторы после ремонта — каждая сварочная наплавка, каждый заново прорезанный шпоночный паз, каждая новая шейка вала добавляют асимметрию. Ротор, который десять лет назад был в допуске, после перемотки в допуск уже не входит.
Простое правило: если у ротора присутствуют любые два из перечисленных признаков, его необходимо отбалансировать, прежде чем снова вводить в эксплуатацию.
4. Классы точности балансировки по ISO 1940 — какой класс подходит какому ротору
ISO 1940-1 определяет классы качества балансировки для жёстких роторов. Буква класса (G) соответствует допустимому удельному дисбалансу e·ω в mm/s. Выбор класса зависит от типа ротора и рабочей частоты вращения:
| Тип ротора и рабочая частота вращения | Класс по ISO 1940-1 | Допустимый e·ω (mm/s) |
|---|---|---|
| Асинхронный двигатель средней мощности, 2 полюса, 3 000 rpm | G 2.5 | 2.5 |
| Асинхронный двигатель средней мощности, 4 полюса, 1 500 rpm | G 6.3 | 6.3 |
| Серводвигатель, высокая частота вращения с обратной связью по энкодеру | G 1.0 | 1.0 |
| Моментный двигатель, низкая частота вращения, большой диаметр | G 6.3 | 6.3 |
| Дисковый ротор упаковочной машины, 1 500 rpm | G 6.3 | 6.3 |
| Ротор насоса или вентилятора, посаженный непосредственно на вал двигателя | G 2.5 | 2.5 |
| Ротор тормозного двигателя с тормозным диском | G 2.5 | 2.5 |
Цех, выполняющий балансировку по G 2.5 для серводвигателя, получит отказ от заказчика: контур с точностью энкодера воспринимает остаточную вибрацию как ошибку управления. Цех, выполняющий балансировку по G 16 для двигателя средней мощности, теряет деньги: срок службы подшипников уменьшается примерно вдвое при каждом удвоении амплитуды вибрации.
5. Как балансируют роторы — статическая, одноплоскостная, двухплоскостная
Три метода охватывают 95% балансировочных работ в цеху:
Статическая балансировка на призмах — ротор укладывают на две параллельные закалённые направляющие. Под действием силы тяжести ротор поворачивается так, что тяжёлая точка оказывается внизу. Этот метод подходит только для тонких роторов дискового типа: вентиляторов, тормозных дисков, муфт, маховиков. Он НЕ выявляет моментный дисбаланс и опасен для роторов тяжелее 20 kg без защитной рамы.
Одноплоскостная динамическая балансировка — ротор раскручивают на горизонтальном балансировочном станке, вибрационный датчик считывает составляющую 1× на частоте вращения, программное обеспечение вычисляет величину и угол тяжёлой точки, а в плоскости коррекции добавляют корректирующую массу (или удаляют материал). Подходит для дисковых роторов, вентиляторов, шкивов, тормозных дисков и дисков муфт.
Двухплоскостная динамическая балансировка — две плоскости коррекции, по одной на каждом конце ротора, измеряются независимо. Подходит для роторов, осевая длина которых превышает треть диаметра, что типично для асинхронных двигателей средней мощности, серводвигателей и якорей моментных двигателей.
Минимальный достижимый остаточный дисбаланс на цеховом балансировочном станке составляет примерно 0.5-1.0 g·mm/kg и зависит от жёсткости шпинделя, уровня шумов датчика и дисциплины оператора.
6. Выбор подходящего балансировочного станка BEACON
BEACON выпускает горизонтальные балансировочные станки с жёсткими опорами серии YYQ, вертикальные одноплоскостные станки YLD для роторов дискового типа, балансировочный станок для крыльчаток вентиляторов YFW, станок для турбокомпрессоров BC-D3, станки с карданным приводом YYW для тяжёлых промышленных роторов и станок с кольцевым ремнём YYQ-8000A для крупных деталей. Внутри горизонтального семейства YYQ выбор зависит в основном от массы и максимального диаметра детали:
| Модель | Масса детали (kg) | Макс. диаметр детали (mm) | Частота вращения при балансировке (rpm) | Мощность привода (kW) |
|---|---|---|---|---|
| YYQ-100 | 1-100 | Φ900 | 300-2 500 | 1.5 |
| YYQ-200 | 2-200 | Φ1 000 | 300-2 500 | 1.5 |
| YYQ-300 | 5-300 | Φ1 200 | 300-2 500 | 4.0 |
| YYQ-500 | 10-500 | Φ1 600 | 300-2 500 | 4.0 |
| YYQ-1000 | 10-1 000 | Φ1 600 | 180-2 500 | 5.5 |
Для каждой машины этого семейства заявляется минимальный достижимый остаточный дисбаланс ≤ 0.5 g·mm/kg и коэффициент снижения дисбаланса ≥ 90%, что охватывает классы ISO 1940-1 от G 1.0 до G 6.3 для описанных в этом руководстве типов роторов. Выше YYQ-1000 горизонтальный ряд продолжается станком с приводом кольцевым ремнём YYQ-8000A для тяжёлых промышленных роторов; перед заказом запросите таблицу характеристик для вашей конкретной массы и диаметра детали. Детали валового типа обрабатываются на станках с карданным приводом серии YYW, а чисто дисковые роторы — маховики, тормозные диски, диски муфт — на вертикальных одноплоскостных станках YLD, где вертикальная оправка удерживает деталь в горизонтальном положении и требуется только одна плоскость коррекции.
Типовая комплектация станка YYQ: привод кольцевым ремнём для низкооборотных роторов, карданный привод для более высоких частот вращения, промышленный компьютер с программным обеспечением BEACON, пьезоэлектрические вибрационные датчики и преобразователь частоты для плавного разгона. Программное обеспечение хранит параметры деталей, поэтому повторный ротор из той же производственной партии балансируется по тем же плоскостям коррекции каждый раз, а не рассматривается как новая работа.
7. Практический порядок работы на горизонтальном балансировочном станке BEACON для ротора двигателя средней мощности
Установите ротор на ролики качающейся рамы, выставьте станину по уровню, закройте защитное ограждение.
Введите в программу балансировки массу ротора, диаметры шеек вала, расстояние между двумя плоскостями коррекции и длину ротора.
Выполните разгон на низкой частоте вращения (300-500 rpm) и убедитесь, что сигнал датчика и опорная метка чистые.
Выполните калибровочный пуск с пробной массой на левой плоскости — программа покажет значение пробного дисбаланса.
Выполните калибровочный пуск на правой плоскости.
Раскрутите ротор до рабочей частоты вращения, обычно 900-1 500 rpm для 4-полюсного двигателя; программа в реальном времени покажет величину и угол дисбаланса в каждой плоскости.
Внесите корректирующую массу — приваркой, болтовым креплением или сверлением — в каждой плоскости под указанным углом.
Выполните повторный разгон и убедитесь, что остаточный дисбаланс укладывается в класс; для 4-полюсного двигателя средней мощности целевое значение — ≤ 6.3 g·mm/kg (ISO G 6.3).
Распечатайте протокол балансировки и подшейте его в паспорт ротора.
Полный цикл для ротора двигателя средней мощности обычно занимает 8-15 минут при условии обученного оператора. Для упаковочной линии, выпускающей 40-80 роторов тормозных двигателей за смену, стандартная схема — два горизонтальных станка рядом, обслуживаемых одним оператором.
8. Что делать, если ротор не удаётся отбалансировать
Небольшой процент роторов не выходит из допуска, сколько бы раз ни переносилась пробная масса. Обычные причины:
Изогнутый вал — сам вал изогнут, биение в середине пролёта превышает 0.05 mm. Перед балансировкой вал правят на гидравлическом прессе.
Ослабленный шихтованный сердечник — короткозамыкающие кольца стержней ротора не прижаты полностью к шихтованному сердечнику, из-за чего распределение массы меняется во время вращения. Перед балансировкой подтяните или перезалейте.
Резонанс мягких опор — собственная частота качающейся рамы слишком близка к рабочей частоте вращения. Скорректируйте положение подушек опор или измените жёсткость качающейся рамы.
Прокладка кабеля датчика — кабель проходит слишком близко к приводному двигателю или преобразователю частоты и принимает электрические помехи. Проложите его в стороне от силовых кабелей.
Эти четыре неисправности дают результат, который математически «в допуске» на экране, но физически неверен. Всегда сверяйте отображаемый дисбаланс с простой проверкой на призмах, прежде чем принять результат.
9. Рекомендуемое оборудование BEACON для четырёх семейств роторов
Правильный подбор станка под ротор экономит и время на стенде, и повторную обработку. Практическое соответствие для четырёх семейств из этого руководства:
Роторы серводвигателей — горизонтальное семейство YYQ, самый малый типоразмер в ряду, ременный привод, целевой класс G 1.0.
Якоря малых моментных двигателей — YYQ-100 или YYQ-200, ременный привод, одна или две плоскости в зависимости от осевой длины.
Якоря крупных моментных двигателей — YYQ-300 или YYQ-500, ременный привод, две плоскости.
Роторы асинхронных двигателей средней мощности, IEC 132-180 — YYQ-100 или YYQ-300; диаметры класса 600 mm проходят по корпусам роторов 400-600 mm без свешивания за ролики.
Роторы асинхронных двигателей средней мощности, IEC 200-280 — YYQ-500 или YYQ-1000, ременный или карданный привод.
Роторы тормозов, муфт и маховиков упаковочных машин — вертикальный одноплоскостной станок YLD-100A, либо YYQ-100 в одноплоскостном режиме.
Крыльчатки вентиляторов упаковочных машин — балансировочный станок для крыльчаток YFW-1600A, либо YYQ-300 с ременным приводом.
Роторы тельферных и мотор-редукторных двигателей — YYQ-300 или YYQ-500.
Крупные промышленные роторы и роторы генераторов — станок с приводом кольцевым ремнём YYQ-8000A, либо YYW с карданным приводом для деталей валового типа.
Турбокомпрессоры и малые высокоскоростные сборки — высокоскоростной балансировочный станок для турбокомпрессоров BC-D3.
Для цеха, который перебалансирует смесь роторов серводвигателей, моментных двигателей, двигателей средней мощности и упаковочных машин, самый универсальный одиночный станок — YYQ-500A: масса детали 10-500 kg, максимальный диаметр Φ1 500 mm, частота вращения при балансировке 180-2 500 rpm, остаточный дисбаланс ≤ 0.5 g·mm/kg и коэффициент снижения ≥ 90%. Этого достаточно для большинства описанных здесь работ при одной наладке и одном обученном операторе.
10. Заключение
Балансировка роторов относится к тем цеховым операциям, о которых говорят все, а измеряют очень немногие. Цеха, которые её измеряют — и хранят протокол балансировки по каждому ротору, покидающему стенд, — это те цеха, чьи двигатели возвращаются через 24 месяца, а не через 12. Инвестиции — один горизонтальный балансировочный станок, два оператора, обученных работе с программой балансировки, и один распечатанный протокол на ротор. Отдача — меньше гарантийных рекламаций, меньше отключений преобразователей и лучшая репутация у заказчиков-производителей оригинального оборудования, которые в итоге и пишут спецификацию.
Полные технические характеристики балансировочных станков BEACON приведены на страницах продукции ниже; также можно обратиться в BEACON MACHINE за коммерческим предложением с учётом вашей номенклатуры роторов.
Сопутствующие продукты BEACON
Горизонтальное семейство с жёсткими опорами YYQ — 1-1 000 kg, Φ900-1 600 mm: таблица характеристик серии YYQ
YYQ-500A — 10-500 kg, Φ1 500 mm, ременный привод: страница продукта
YYQ-8000A — привод кольцевым ремнём для тяжёлых промышленных роторов: страница продукта
YLD-100A — вертикальный одноплоскостной станок для маховиков и тормозных дисков: страница продукта
YFW-1600A — балансировка крыльчаток вентиляторов: страница продукта
YYW-3000A — карданный привод для тяжёлых роторов валового типа: страница продукта
Все балансировочные станки — категория балансировочных станков
Источники
— ISO 1940-1:2003 — Механическая вибрация — Требования к качеству балансировки роторов в постоянном (жёстком) состоянии.
— GB/T 4201-2006 — Требования к качеству балансировки жёстких роторов, эквивалент ISO 1940-1.
— Документация с техническими характеристиками балансировочных станков серии YYQ компании BEACON MACHINE.
Сопутствующие товары
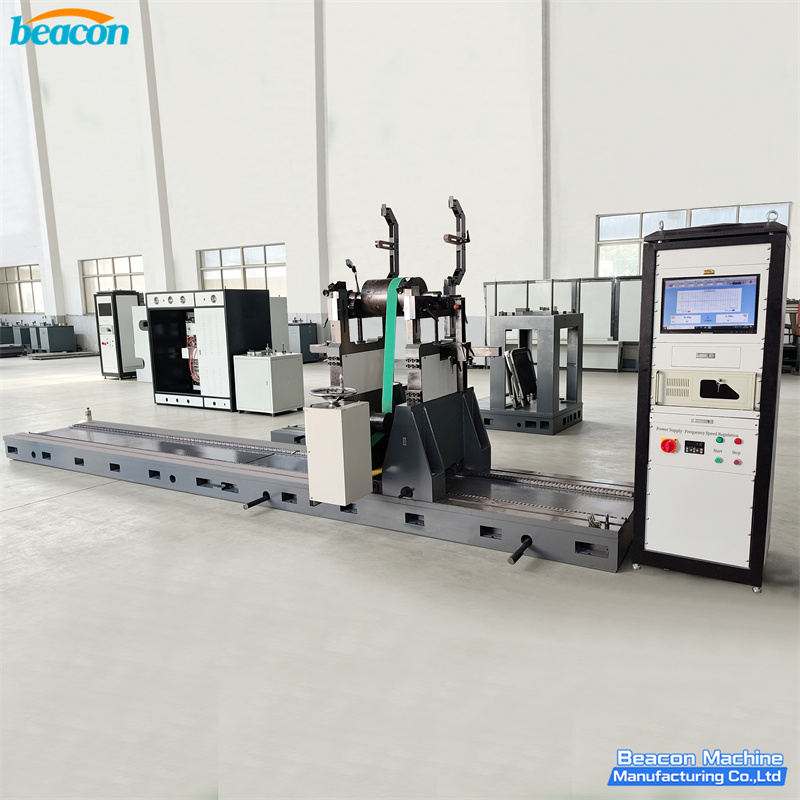
Балансировочный станок для роторов с кольцевым ременным приводом YYQ-8000A: высокоточное двухстороннее динамическое балансировочное оборудование для промышленных роторов.

YFW-1600A Динамическая машина для испытания балансировки крыльчатки вентилятора. Балансировочная машина для карданного привода коленчатого вала.

YYW-5000A Станок для динамической балансировки с горизонтальным жестким подшипником и карданным приводом ротора

Высокоточный YYW-500A станок для динамической балансировки двигателя, вентилятора и т. д.

YYW-160A Высокоточный балансировочный станок с карданным приводом

YLD-100A Промышленный балансировочный станок с вертикальным одноплоскостным ротором с динамическим балансом для маховика
Мы свяжемся с вами через WhatsApp или электронную почту в течение 12 часов.
о beacon
ПРОДУКТЫ
связаться с нами
ТЕЛ: 0086-13375386297
WhatsApp:+86-13375386297
Электронная почта: jamesjing@beacon-machine.com
Адрес: Высокотехнологичный индустриальный парк города Тайань, провинция Шаньдун, Китай.


